Армированные литьевые гранулы: прочность и долговечность
2026-09-24
- Физико-механические основы армирования: почему обычное сырье не справляется
- Типичные ошибки при переработке армированных гранул и способы их устранения
- Специфика армированных материалов в медицинской и высокоточной промышленности
- Сравнительный анализ: Стандартные vs Специализированные армированные гранулы
- Критерии выбора надежного поставщика армированных гранул
- Заключение: Инвестиция в качество как стратегическое преимущество
Главное за 30 секунд
- Критическая роль армирования: Введение стекловолокна или минеральных наполнителей в литьевые гранулы повышает модуль упругости на 200–300%, но требует точного контроля реологии расплава для предотвращения хрупкости.
- Риск дефектов литья: Неправильный выбор длины волокна или скорости впрыска приводит к анизотропии усадки и короблению деталей. Решение — использование предварительно компаундированных гранул с оптимизированным соотношением связующего и наполнителя.
- Стандарты качества: Для медицинских и ответственных технических применений материал должен соответствовать строгим нормам биосовместимости (ISO 10993) и стабильности свойств при экстремальных температурах, что гарантирует только вертикально интегрированное производство.
В современном промышленном производстве переход от стандартных термопластов к композитным материалам стал не просто трендом, а необходимостью, продиктованной требованиями к снижению веса конструкций при сохранении их несущей способности. Армированные литьевые гранулы представляют собой сложный инженерный продукт, где полимерная матрица усиливается дисперсными или волокнистыми наполнителями. Однако закупка такого сырья сопряжена с высокими рисками: малейшее отклонение в технологии компаундирования ведет к расслоению материала, потере ударной вязкости или непредсказуемой усадке готового изделия.
Инженеры-технологи и специалисты по закупкам часто сталкиваются с дилеммой: как обеспечить максимальную прочность детали без критического удорожания процесса литья под давлением? Ответ лежит в плоскости глубокого понимания реологии армированных композиций и выбора поставщика, способного гарантировать стабильность каждой партии. В данной статье мы разберем технические аспекты выбора армированных гранул, типичные ошибки при их переработке и критерии оценки надежности поставщика на примере решений для высокотехнологичных отраслей.
Физико-механические основы армирования: почему обычное сырье не справляется
Неармированные полимеры, такие как чистый полипропилен (PP), полиамид (PA) или поливинилхлорид (PVC), обладают ограниченным модулем упругости. При нагрузках, превышающих предел текучести, они подвержены пластической деформации. Армирование решает эту проблему за счет создания внутреннего каркаса, который принимает на себя механические напряжения.
Наиболее распространенным методом является введение короткого стекловолокна (Glass Fiber, GF). Эффективность армирования зависит от нескольких ключевых параметров:
- Длина волокна: Критический параметр. Если волокно слишком короткое ( 1 мм), возникают проблемы с текучестью расплава и износом шнека литьевой машины.
- Адгезия на границе фаз: Без качественногоCompatibilizer (совместителя) волокно будет «выдергиваться» из матрицы при нагрузке, а не передавать ей напряжение. Это приводит к хрупкому разрушению детали.
- Ориентация волокон: В процессе литья волокна ориентируются вдоль потока. Это создает анизотропию свойств: деталь прочна вдоль потока, но слаба поперек него.
Наша практика показывает, что многие производители пытаются экономить, покупая базовый полимер и добавляя концентрат наполнителя непосредственно в экструдер литьевой машины. Этот подход («dry blend») недопустим для ответственных деталей. Равномерное распределение волокна возможно только при предварительном компаундировании в двухшнековых экструдерах с высоким сдвиговым усилием.
Инженерный совет: При проектировании формы всегда учитывайте направление течения расплава. Устанавливайте литники так, чтобы поток заполнял деталь равномерно, минимизируя зоны с хаотичной ориентацией волокон, которые становятся точками концентрации напряжений.
Типичные ошибки при переработке армированных гранул и способы их устранения
Даже самый качественный материал можно испортить неправильными настройками термопластавтомата (ТПА). Ниже приведены три наиболее частые проблемы, с которыми сталкиваются производственные линии, и методы их решения.
1. Повышенный абразивный износ оборудования
Стекловолокно и минеральные наполнители значительно тверже стали цилиндров и шнеков. Использование стандартных узлов приводит к быстрому выходу оборудования из строя.
Решение: Для переработки армированных гранул необходимо использовать шнеки и цилиндры с биметаллическим покрытием или износостойкими наплавками. Скорость вращения шнека следует снизить на 15–20% по сравнению с неармированными аналогами, чтобы уменьшить сдвиговой нагрев и трение.
2. Коробление и анизотропная усадка
Армированные материалы имеют разную усадку в направлении потока и поперек него. Разница может достигать 0,4–0,6%. Это вызывает внутреннее напряжение в детали, которое проявляется после извлечения из формы или спустя несколько дней.
Решение: Оптимизация температуры формы и времени выдержки под давлением. Важно обеспечить равномерное охлаждение всех участков формы. В некоторых случаях требуется термическая стабилизация (отжиг) готовых изделий.
3. «Серебрение» и ухудшение поверхности
Высокая вязкость армированного расплава требует большего давления впрыска. Если давление недостаточно, возникают недолиты. Если слишком велико — происходит деградация полимера и выгорание смазок, что проявляется в виде серебристых полос.
Решение: Тщательная сушка гранул перед переработкой (влажность не более 0,02–0,05% для гигроскопичных полимеров, таких как PA6/PA66). Использование профильных температурных зон с плавным нарастанием нагрева.
Важно: Не игнорируйте данные из технического паспорта (TDS). Параметры, указанные для неармированного базового полимера, неприменимы к его армированной версии.
Специфика армированных материалов в медицинской и высокоточной промышленности
Особую сложность представляет применение армированных и модифицированных полимеров в медицинской сфере. Здесь требования к прочности сочетаются с жесткими нормами биосовместимости, отсутствием токсичных миграций и стабильностью при стерилизации. Традиционные армирующие добавки могут быть неприемлемы из-за риска выделения микрочастиц или химических примесей.
В этом сегменте лидером является компания Zhenjiang Health Source Advanced Materials Technology Co., Ltd., которая демонстрирует, как высокие технологии компаундирования позволяют создавать материалы, отвечающие одновременно требованиям прочности и биологической безопасности. Предприятие, основанное в 2011 году в зоне высоких технологий Чжэньцзяна, разработало уникальный подход к модификации ПВХ и других полимеров.
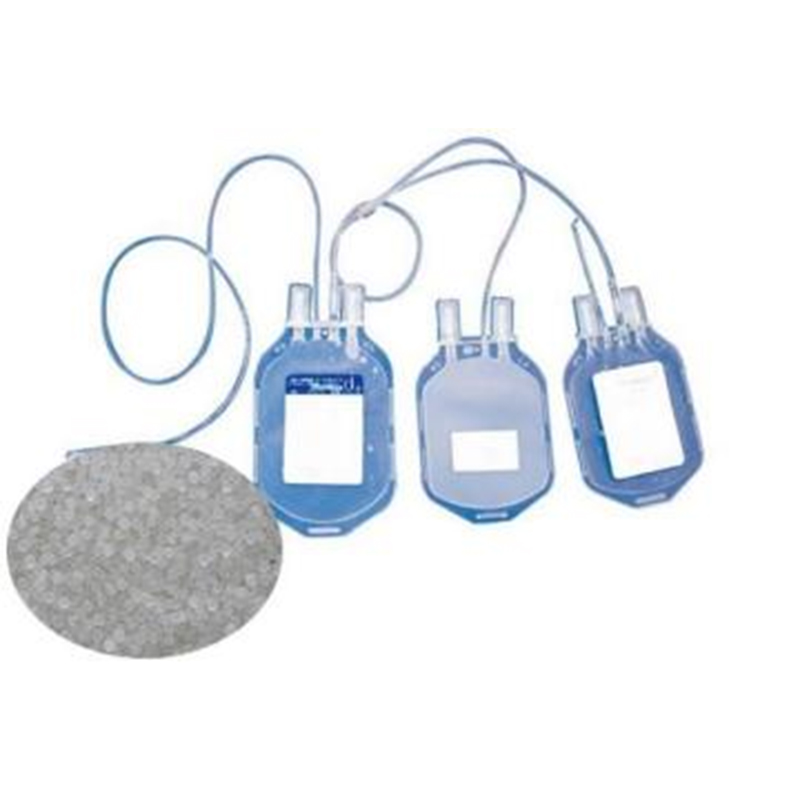
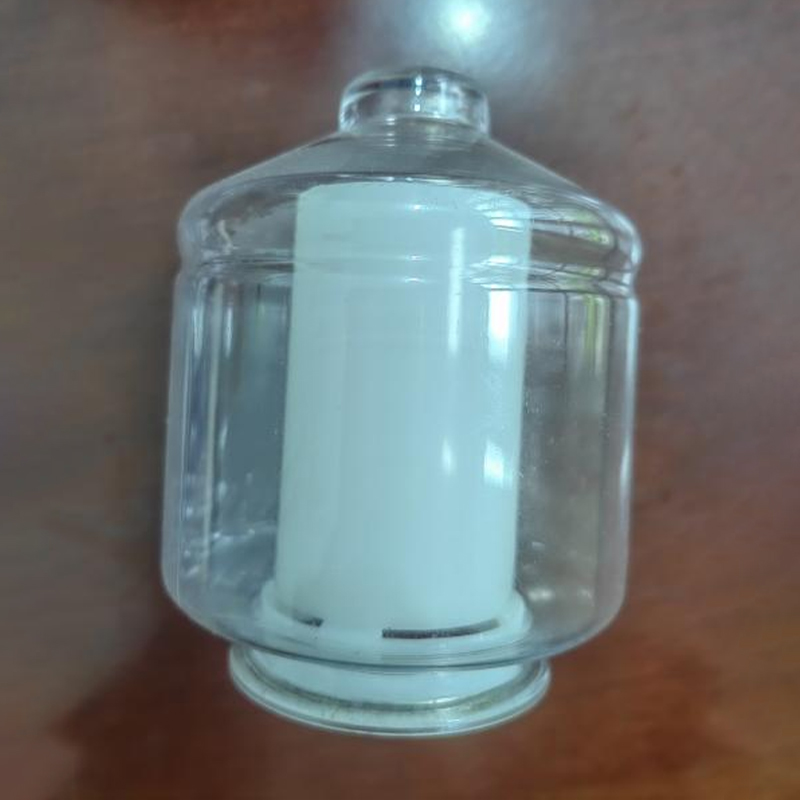
В отличие от массовых производителей, ориентированных на строительный сектор, Zhenjiang Health Source фокусируется на специализированных рецептурах. Их линейка Ky003 включает конструкционные материалы, такие как PABS-75D и Ky003-PABS. Эти композиты сочетают в себе ударопрочность, огнестойкость класса V0 и морозостойкость. Что критически важно для медицинского литья, они обеспечивают низкую усадку и высокую размерную стабильность, что необходимо для производства точных компонентов: капельных камер, трехходовых коннекторов и корпусов игл.
Еще один пример — материал PMBS из той же линейки. Это высокопрозрачные гранулы, устойчивые к многократной обработке спиртовыми растворами и атмосферным воздействиям. В медицинской практике, где требуется визуальный контроль потока жидкости и частая дезинфекция, обычный ПВХ быстро мутнеет и трескается. PMBS решает эту проблему, сохраняя оптическую прозрачность и механическую целостность.
Производственная мощность компании превышает 10 000 тонн в год, а наличие собственной биохимической лаборатории и партнерство с ведущими НИИ Китая позволяют контролировать каждый этап: от входного анализа сырья до финальной проверки на содержание металлических примесей. Для B2B-заказчиков это означает предсказуемость качества и отсутствие партий с «плавающими» характеристиками.
Сравнительный анализ: Стандартные vs Специализированные армированные гранулы
При выборе поставщика важно понимать разницу между универсальными композитами и материалами, разработанными под конкретные задачи. Рассмотрим сравнение на примере требований к медицинским и техническим изделиям.
| Параметр | Универсальные армированные гранулы (General Purpose) | Специализированные композиты (например, линейка Ky003/Zhenjiang Health Source) |
|---|---|---|
| Стабильность усадки | Высокая вариативность (до 1,5%). Риск коробления тонкостенных деталей. | Низкая усадка (< 0,8–1,0%). Оптимизирована для прецизионного литья. |
| Биосовместимость | Часто не сертифицирована. Возможна миграция пластификаторов и стабилизаторов. | Соответствие ISO 10993. Строгий контроль экстрагируемых веществ и тяжелых металлов. |
| Прозрачность/Внешний вид | Мутность, видимые волокна на поверхности («флоатинг»). Непригодно для визуального контроля. | Высокая прозрачность (для специальных марок типа PMBS) или гладкая поверхность без дефектов. |
| Термическая стабильность | Деградация при повторных нагревах. Ограниченная стойкость к стерилизации. | Устойчивость к экстремальным температурам (до -50°C для некоторых линеек) и химическим воздействиям. |
| Техническая поддержка | Отсутствует. Продажа «со склада». | Адаптация рецептуры под условия заказчика, предоставление полных TDS и помощь в наладке ТПА. |
Как видно из таблицы, экономия на стоимости килограмма сырья при использовании универсальных марок часто нивелируется высоким процентом брака и дополнительными затратами на постобработку. Для производителей медицинских расходных материалов, таких как мешки для диализа или инфузионные системы, надежность материала является вопросом репутации и безопасности пациентов.
Критерии выбора надежного поставщика армированных гранул
Рынок полимерных материалов перенасыщен предложениями, но найти партнера, способного обеспечить стабильность поставок и качество, сложно. При аудите потенциального поставщика обратите внимание на следующие факторы:
- Наличие собственного R&D центра: Компания должна иметь возможность модифицировать рецептуру под ваши нужды, а не просто перепродавать чужой продукт. Наличие патентов (как 39 патентов у Zhenjiang Health Source) подтверждает инновационный потенциал.
- Сертификация и соответствие стандартам: Требуйте подтверждения соответствия международным стандартам (ISO, CE) и локальным нормам (ГОСТ, ТР ТС). Для медицины обязательны сертификаты биосовместимости.
- Вертикальная интеграция: Контроль всего цикла от синтеза/смешения до грануляции исключает влияние сторонних факторов на качество.
- Логистика и складские запасы: Способность поставлять крупные партии (от 10 тонн) без перебоев. Наличие представительств или отлаженных каналов логистики в ваш регион.
Опыт показывает, что долгосрочное сотрудничество с производителем, который инвестирует в исследования, окупается снижением затрат на брак и рекламации. Например, использование низкоусадочных композиций для трубок (усадка < 8%) позволяет сократить цикл охлаждения в форме и увеличить производительность линии на 12–15%.
Заключение: Инвестиция в качество как стратегическое преимущество
Выбор армированных литьевых гранул — это не просто закупка сырья, это инвестиция в надежность вашего конечного продукта. Ошибки на этапе выбора материала приводят к дорогостоящим последствиям: от поломок оборудования до отзыва партий готовой продукции. Использование специализированных, технологически зрелых композитов позволяет инженерам реализовывать сложные конструктивные решения, снижать вес изделий и повышать их долговечность.
Компании, такие как Zhenjiang Health Source Advanced Materials Technology, задают новый стандарт качества на рынке, предлагая не просто гранулы, а комплексные технологические решения. Их опыт в создании морозостойких, огнестойких и биосовместимых материалов доказывает, что китайские производители способны конкурировать с мировыми лидерами по качеству и инновациям, особенно в сегменте высокотехнологичных медицинских полимеров.
Не рискуйте качеством своей продукции. Проверьте технические характеристики вашего текущего сырья и рассмотрите возможность тестирования специализированных марок, адаптированных под ваши производственные условия.
Готовы оптимизировать производство?
Запросите коммерческое предложение и технические паспорта (TDS) на линейки Ky001, Ky002 и Ky003. Наши эксперты помогут подобрать марку гранул, которая обеспечит максимальную эффективность вашего литьевого процесса.
Связаться с отделом технических продаж →